
Jak vybrat lékařskou precizní balónkovou hadičku katetru: Kompletní technický průvodce
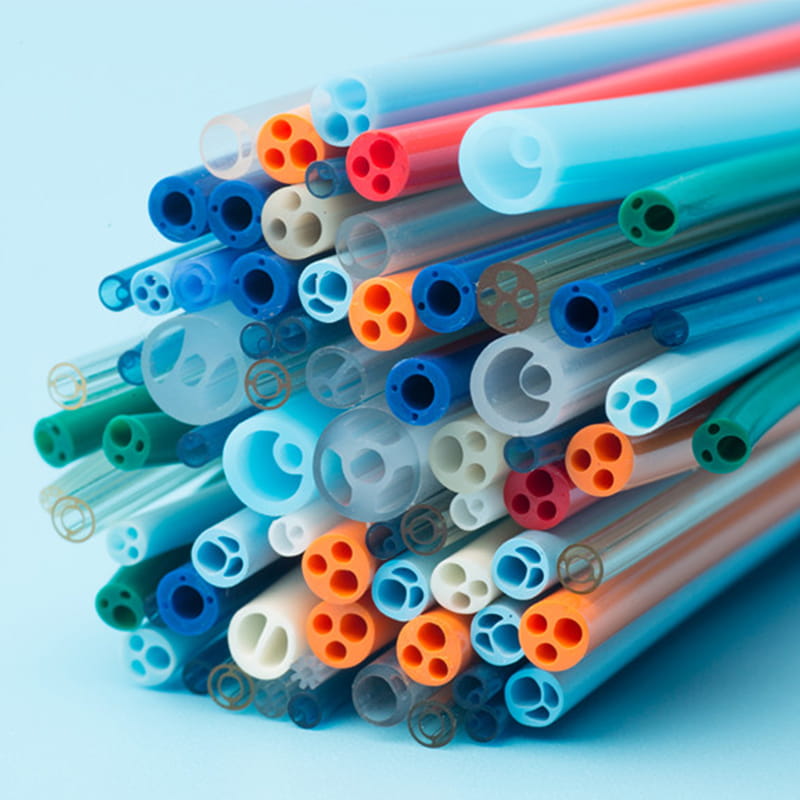
V oblasti intervenční kardiologie a periferních cévních výkonů má kvalita a přesnost zdravotnických prostředků přímý vliv na klinické výsledky a bezpečnost pacientů. Základem těchto zařízení je kritická součást: přesné lékařské balónkové katetrové hadičky . Tento specializovaný materiál slouží jako prázdná prekurzorová hadička – surovina, ze které se vyrábí hotové balónkové katétry. Na rozdíl od konečného katétrového zařízení je lékařská přesná balonková katetrová hadička polotovarem navrženým tak, aby splňoval přesné specifikace pro rozměrovou přesnost, biokompatibilitu materiálu a mechanický výkon. Pochopení technických požadavků, materiálových možností a výběrových kritérií pro tyto hadičky je zásadní pro výrobce zdravotnických prostředků, kteří se snaží vyrábět vysoce kvalitní intervenční nástroje, které splňují regulační standardy a klinické požadavky.
Pochopení lékařských přesných balónkových katetrových hadiček
Co odlišuje hadičky balónkového katétru od hotových balónkových katétrů
Častým zdrojem nejasností při nákupu zdravotnických prostředků je rozdíl mezi hadičkou balónkového katétru a hotovými balónkovými katétry. Balónková hadička katetru – také označovaná jako prázdná hadička nebo prekurzorová hadička – představuje základní materiál dodávaný ve standardizovaných délkách a průměrech. Tato hadička byla přesně vytlačena, aby splňovala specifické specifikace vnitřního průměru (ID), vnějšího průměru (OD) a tloušťky stěny, ale dosud nebyla zformována do charakteristické balónkové struktury nebo integrována do kompletní sestavy katétru.
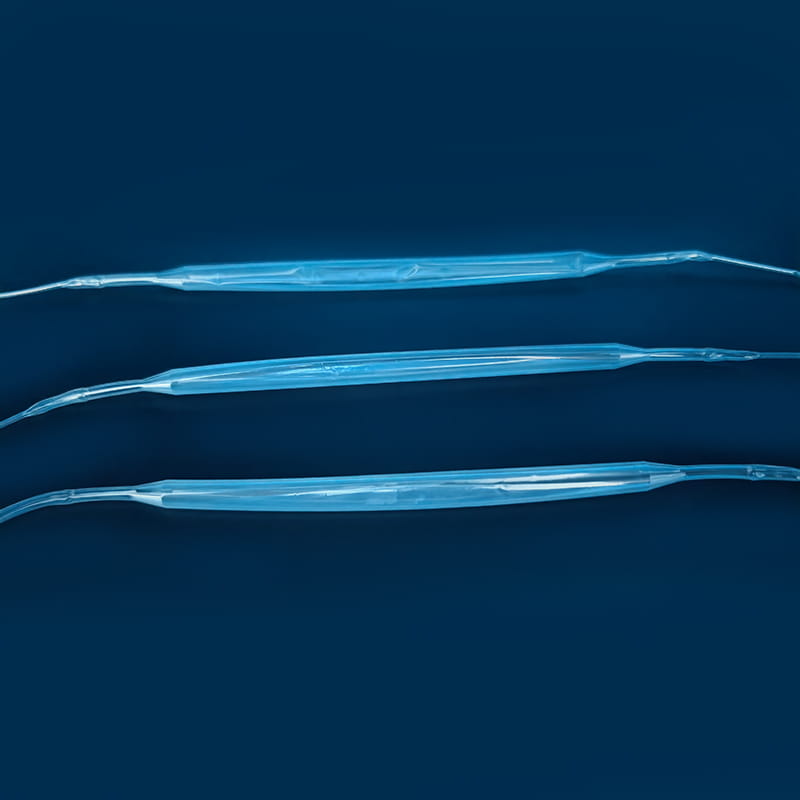
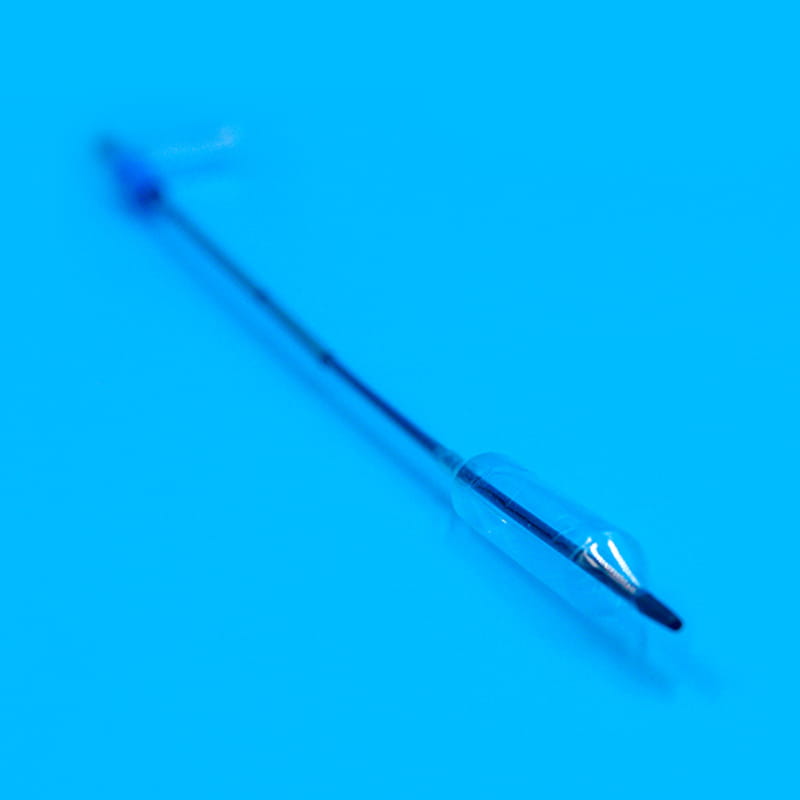
Naproti tomu hotový balónkový katétr je kompletní zdravotnický prostředek, který zahrnuje proces vytváření balónku, integrované vodicí dráty, potahovací systémy a další funkční komponenty. Výrobci nakupují přesné hadičky balónkového katétru jako výchozí materiál a poté provádějí další kroky zpracování – jako je formování části balónku, nanášení povlaků a přidávání značek nebo jiných prvků – k vytvoření konečného produktu. Rozpoznání tohoto rozdílu je zásadní, protože normy, specifikace a požadavky na zadávání zakázek se mezi těmito dvěma kategoriemi výrazně liší.
Primární složení a výrobní proces
Nejrozšířenějším materiálem pro přesné balónkové katétry je termoplastický polyuretan (TPU), polymer navržený tak, aby poskytoval optimální rovnováhu mezi flexibilitou, odolností a biokompatibilitou. Prázdná hadička z termoplastického polyuretanového balónkového katétru se vyrábí přesnými procesy vytlačování, které umožňují extrémně přesnou kontrolu rozměrů a jednotnosti stěny. Výrobní proces zahrnuje:
- Výběr a složení surového polymeru pro dosažení požadovaných mechanických a chemických vlastností
- Extruze přes přesné lisovací nástroje pro stanovení přesných specifikací vnitřního a vnějšího průměru
- Monitorování rozměrů v reálném čase pro zajištění konzistence napříč výrobními sériemi
- Ověření kvality včetně tlakové zkoušky, rozměrové kontroly a certifikace materiálu
Tento kontrolovaný výrobní přístup zajišťuje, že každá šarže hadiček splňuje přísné tolerance a výkonnostní normy požadované pro lékařské aplikace. Výsledkem je spolehlivý, konzistentní materiál, který mohou výrobci s jistotou integrovat do svých návrhů zařízení.
Kritické požadavky na výkon pro lékařské přesné balónkové hadičky
Rozměrová tolerance a stejnoměrnost tloušťky stěny
U intervenčních lékařských balonových přístrojů není rozměrová přesnost pouze pohodlím – je to základní požadavek. Vnitřní průměr určuje, jak se hadička integruje s vodícími dráty a nafukovacími lumeny. Vnější průměr ovlivňuje celkový profil hotového katétru a jeho snadnou navigaci cévními strukturami. Rovnoměrnost tloušťky stěny je obzvláště kritická, protože změny vytvářejí slabá místa, kde by mohlo během klinického použití dojít k předčasnému prasknutí.
Vysoce přesné lékařské balónkové hadičky obvykle dodržují tolerance plus nebo mínus 0,05 až 0,10 milimetrů na vnitřním průměru, v závislosti na konkrétní aplikaci a výrobní kapacitě. Změny tloušťky stěny na jedné délce potrubí by neměly přesáhnout 0,01 milimetru. Dosažení těchto specifikací vyžaduje sofistikovanou technologii vytlačování, nepřetržité monitorovací systémy a přísné protokoly kontroly kvality. Výrobci, kteří investují do této schopnosti přesnosti, získávají konkurenční výhodu prostřednictvím vynikající konzistence produktu a sníženého počtu vad v navazujících výrobních procesech.
Tlak při roztržení a výkon při prodloužení
Během klinického použití jsou balónkové katetry vystaveny značným vnitřním tlakům, když jsou nafouknuty v cévním systému. Trubice nesoucí tlak musí odolat těmto silám bez prasknutí a zároveň si zachovat svou strukturální integritu během vyfukování a manipulace. Specifikace tlaku při roztržení pro lékařské balónkové hadičky se obvykle pohybují od 4 do 12 atmosfér, v závislosti na aplikaci a konstrukci katétru. Přesný požadavek je určen zamýšleným použitím – například periferní vaskulární aplikace mohou vyžadovat jiné tlaky než koronární aplikace.
Stejně důležitá je tažnost materiálu. Hadička si musí zachovat svou rozměrovou stabilitu, když je vystavena vnitřnímu tlaku, ale zároveň musí zůstat dostatečně flexibilní, aby procházela klikatými cévními cestami. Prodloužení při přetržení pro materiály termoplastického polyuretanového balónkového katétru je obvykle specifikováno mezi 300 a 500 procenty, což zajišťuje, že se materiál může elasticky deformovat pod napětím bez trvalé deformace nebo katastrofického selhání.
Biokompatibilita a soulad s předpisy
Všechny materiály používané ve zdravotnických zařízeních, které přicházejí do styku s biologickou tkání, musí splňovat přísné normy biokompatibility. Termoplastický polyuretan, i když je ze své podstaty vhodný pro lékařské aplikace, musí být stále ověřen na specifické profily chemické extrakce, cytotoxicitu a hemokompatibilitu. Řada norem ISO 10993 poskytuje rámec pro tato hodnocení biokompatibility, která vyžadují hodnocení akutní toxicity, podráždění, senzibilizace a systémové toxicity prostřednictvím kombinace laboratorního testování a přezkoumání klinických dat.
Výrobci lékařských balónkových hadiček musí udržovat dokumentaci prokazující shodu s ISO 10993, často prostřednictvím laboratorních testů a certifikací třetích stran. Tato dokumentace se stává součástí záznamů systému jakosti, na které se výrobci zdravotnických prostředků spoléhají při vytváření vlastních regulačních podání. Kromě toho musí být suroviny používané při výrobě hadic lékařské kvality, s plnou sledovatelností a dokumentací o kvalifikaci dodavatele.
Hladkost a kluznost povrchu
Vnitřní povrch hadičky přesného balónkového katétru musí být výjimečně hladký, aby se usnadnil průchod vodicích drátů a minimalizovalo se tření během navigace a manipulace se zařízením. Nepravidelnosti nebo nerovnosti na vnitřním povrchu mohou vytvářet odporové body, bránit posunu zařízení nebo potenciálně poškodit povlak vodícího drátu. Specifikace drsnosti povrchu (Ra) pro lékařské balónkové hadičky obvykle vyžadují hodnoty pod 0,2 mikrometru, což představuje extrémně hladký povrch dosažený pečlivým řízením procesu vytlačování.
V některých aplikacích výrobci nanášejí na povrch hadičky vlastní lubrikační povlaky, aby dále snížili tření a zlepšili klinický výkon hotového katétru. Tyto povlaky musí také splňovat standardy biokompatibility a udržovat přilnavost po celou dobu skladovatelnosti produktu a období klinického použití.
Výběr materiálu pro intervenční lékařské balónkové vytlačované hadičky
Termoplastický polyuretan: Průmyslový standard
Termoplastický polyuretan (TPU) se stal dominantní volbou pro aplikace intervenčních lékařských balónkových hadiček díky své výjimečné kombinaci vlastností. TPU poskytuje:
- Inherentní biokompatibilita bez nutnosti speciálních povrchových úprav nebo nátěrů
- Vynikající elasticita a pružnost, což umožňuje materiálu odolávat opakovaným cyklům stlačení a expanze
- Dobrá pevnost v tahu a odolnost proti roztržení, zachování strukturální integrity při klinickém namáhání
- Snadné zpracování díky standardnímu vytlačovacímu zařízení, díky čemuž je výroba škálovatelná a nákladově efektivní
- Chemická stabilita v přítomnosti tělních tekutin, léků a kontrastních látek používaných při intervenčních výkonech
- Konzistentní výkon jednotlivých šarží při výrobě kvalifikovanými dodavateli
V rámci rodiny TPU mohou výrobci specifikovat různé kombinace polyolů a isokyanátů, aby doladili vlastnosti materiálu pro konkrétní aplikace. Vysokopevnostní TPU formulace se používají pro vysokotlaké aplikace, zatímco měkčí typy TPU mohou být vybrány pro aplikace vyžadující větší flexibilitu. Tato flexibilita materiálu umožňuje výrobcům optimalizovat návrhy katétrů pro konkrétní klinické scénáře.
Alternativní materiálové opce a srovnávací analýza
Zatímco na trhu dominuje TPU, ve specifických aplikacích se používají alternativní materiály. Polyamid (PA) nabízí mírně vyšší tuhost a vynikající odolnost proti opotřebení, takže je vhodný pro zařízení, která podstupují opakované vkládání a vyjímání. Polyamid však typicky vyžaduje další povrchovou úpravu k dosažení adekvátní biokompatibility a jeho nižší elasticita může způsobit, že je méně vhodný pro vysoce flexibilní aplikace katétru.
Polyethylentereftalát (PET) poskytuje vynikající pevnost v tahu a rozměrovou stabilitu, což jsou vlastnosti, které jej činí cenným pro ultratenkostěnné aplikace, kde je kritické udržení přesných rozměrů pod tlakem. Nicméně křehkost PET a omezené prodloužení při přetržení snižují jeho vhodnost pro vysoce dynamické klinické aplikace. Většina zakázkových intervenčních katétrů zůstává na bázi TPU, přičemž alternativní materiály se vybírají pouze v případě, že formulace TPU nemohou splnit specifické technické požadavky. Při hodnocení materiálových možností by měli výrobci upřednostňovat ověřenou biokompatibilitu, zavedenou regulační cestu a údaje o dlouhodobé stabilitě před novými nebo netestovanými polymerními systémy.
Klinické aplikace lékařských přesných hadiček balónkového katetru
Kardiovaskulární a koronární intervence
Nejrozšířenější a nejrozšířenější aplikace pro lékařské balónkové hadičky jsou v koronární angioplastice a balónkových systémech uvolňujících léky. Při těchto postupech se balónek posune přes arteriální systém do místa koronární stenózy, nafoukne se, aby se stlačila stenotická léze, a pak se vyfoukne a vytáhne. Potrubí musí splňovat mimořádně přísné specifikace pro rovnoměrnost tloušťky stěny, hladkost povrchu a tlak při roztržení. Koronární aplikace obvykle vyžadují hadičku s nejmenším průměrem (vnější průměr 1,5 až 3,5 mm) s velmi tenkými stěnami, aby se minimalizoval profil křížení hotového katétru.
Periferní vaskulární intervenční výkony
Periferní vaskulární intervence, včetně femorální-popliteální angioplastiky a revaskularizace podklíčkové tepny, využívají balónky s jinými rozměrovými specifikacemi než koronární aplikace. Tato zařízení se obvykle vyznačují většími průměry (4 až 8 milimetrů vnějšího průměru) a mohou tolerovat o něco silnější stěny při zachování dostatečné flexibility. Nižší cenová citlivost a delší dodací vzdálenosti v periferních aplikacích někdy umožňují složení materiálů a výrobní procesy optimalizované pro nákladovou efektivitu bez obětování výkonu. Rozmanitost anatomie periferních cév – od relativně rovných segmentů až po vysoce klikaté cévy – klade požadavky na flexibilitu hadic a odolnost proti zalomení.
Aplikace nevaskulární dilatace
Přesné lékařské balónkové hadičky hrají důležitou roli v nevaskulárních intervenčních výkonech, včetně urologických a gastroenterologických aplikací. Ureterální balónková dilatace, léčba gastroezofageální striktury a dilatace biliárního svěrače – to vše závisí na přesných balónkových katétrech vyrobených ze specializovaných hadiček. Tyto aplikace často vyžadují jiné mechanické vlastnosti než vaskulární intervence, jako je mírně vyšší tlaková schopnost nebo větší chemická odolnost vůči žluči a žaludečním tekutinám. Pro splnění těchto různorodých klinických požadavků existují specializované formulace lékařských balónkových hadiček.
Možnosti vlastního návrhu a výrobní možnosti
Možnosti specifikace pro Precision Design
Výrobci lékařských pomůcek jen zřídka nakupují běžně dostupné hadičky pro své návrhy. Místo toho spolupracují se zkušenými dodavateli na vývoji vlastních specifikací, které přesně odpovídají jejich klinickým a technickým požadavkům. Následující parametry lze přizpůsobit:
| Parametr | Typický rozsah | Klinický dopad |
|---|---|---|
| Vnitřní průměr (ID) | 1,2 mm až 10 mm | Určuje kompatibilitu vodícího drátu a funkčnost lumen |
| Vnější průměr (OD) | 1,5 mm až 12 mm | Ovlivňuje profil křížení zařízení a cévní navigaci |
| Tloušťka stěny | 0,1 mm až 0,8 mm | Ovlivňuje tlak při roztržení, pružnost a rovnoměrnost stěny |
| Stupeň tolerance | Standard až Precision | Přísnější tolerance snižují variabilitu a výrobní ztráty |
| Délka trubky | Vlastní na objednávku | Umožňuje výrobcům optimalizovat zásoby a minimalizovat plýtvání |
Úpravy materiálu a možnosti povrchové úpravy
Kromě základního materiálu TPU mohou výrobci specifikovat modifikované formulace TPU, které zlepšují specifické vlastnosti. Rentgenkontrastní TPU obsahuje síran barnatý nebo jiné rentgenkontrastní látky, což umožňuje vizualizaci hotového balónku pod fluoroskopií bez nutnosti samostatných rentgenkontrastních markerů. Barevný TPU – dostupný v modré, žluté, zelené a dalších odstínech – pomáhá při vizuální identifikaci během složitých multikatétrových procedur a zjednodušuje sledování zařízení v klinickém prostředí.
Zakázkoví dodavatelé přesných lékařských balónkových katétrových hadiček také nabízejí možnosti speciálních materiálů včetně voděodolných povlaků, vylepšených lubrikačních povrchů a teplotně stabilních přípravků pro zařízení, která podstoupí konečnou sterilizaci při zvýšených teplotách. Každá modifikace musí být validována z hlediska kompatibility se zamýšlenou metodou sterilizace, podmínkami skladování a klinickou aplikací.
Služby prototypování a malosériové výroby
Vývoj nového designu balónkového katétru zahrnuje iterativní zdokonalování a testování. Specializovaní dodavatelé chápou tento vývojový proces a poskytují služby prototypování v malých sériích, což výrobcům umožňuje vyhodnotit vzorky hadiček před tím, než se začnou vyrábět ve větším množství. Tyto služby obvykle zahrnují rychlé nástroje pro vytlačovací nástroje, zrychlené ověřování rozměrů a balíčky dokumentace biokompatibility přizpůsobené tak, aby odpovídaly množství vzorku.
Přechod od prototypování k sériové výrobě vyžaduje pečlivé ověření procesu a plánování rozšiřování. Dodavatelé se zavedenými systémy kvality a zkušenostmi s výrobou mohou škálovat výrobu od desítek metrů (pro prototypy) až po tisíce metrů za měsíc (pro výrobu) při zachování konzistentních specifikací a výkonnostních charakteristik.
Výběr spolehlivého výrobce hadiček lékařských balónků
Ověřte certifikáty a dokumentaci biokompatibility
Prvním hodnotícím kritériem by měla být komplexní dokumentace biokompatibility. Požádejte dodavatele, aby poskytli certifikáty shody s normou ISO 10993 týkající se akutní toxicity, podráždění, senzibilizace a systémové toxicity. Dodavatelé by měli vést kompletní dokumentaci sledovatelnosti všech surovin používaných při výrobě hadic, včetně bezpečnostních listů materiálů a záznamů o kvalifikaci dodavatele. V ideálním případě by dodavatel měl být držitelem příslušných certifikací ISO (ISO 13485 pro systémy managementu kvality zdravotnických prostředků), které prokazují jeho závazek k konzistentní kvalitě a dodržování předpisů.
Posuďte přesnost vytlačování a postupy kontroly kvality
Vyžádejte si podrobné informace o procesech kontroly kvality dodavatele, včetně monitorování rozměrů v průběhu procesu, postupů testování šarží a dokumentovaných specifikací kritických parametrů. Vyžádejte si příklady protokolů o rozměrových zkouškách pro předchozí výrobní série, včetně údajů ukazujících rozsah dosažených tolerancí a jakýchkoli nápravných opatření přijatých při přiblížení se specifikacím. Výrobce, který je přesvědčen o jejich přesnosti, tuto dokumentaci ochotně poskytne.
Kromě toho se informujte o možnostech testování tlaku a metodách ověření tlaku při roztržení. Dodavatelé by měli být schopni prokázat svou schopnost provádět destruktivní zkoušky na reprezentativních vzorcích z výrobních šarží, aby ověřili, že jsou spolehlivě překročeny specifikace minimálního tlaku při roztržení.
Vyhodnoťte dodací lhůty a vzorovou podporu
Spolehlivý dodavatel vyvažuje kvalitu a schopnost reagovat. Informujte se o typických dodacích lhůtách pro zakázkovou výrobu hadic a o flexibilitě dostupné pro urychlené objednávky. Schopnost vyrobit vzorky do 2 až 4 týdnů při zachování kompletní kvalitní dokumentace ukazuje na dodavatele s odpovídající kapacitou a plánovací disciplínou. Zeptejte se, zda dodavatel udržuje bezpečnostní zásoby běžných velikostí trubek nebo požaduje, aby všechny objednávky byly vyrobeny na zakázku.
Poskytování vzorků představuje investici do rozvojového partnerství. Renomovaní dodavatelé poskytnou malé vzorky (typicky 1 až 5 metrů) za rozumnou cenu nebo dokonce bez nákladů na seriózní vývojová partnerství. Tato ochota poskytnout vzorky svědčí o důvěře v kvalitu jejich produktů a odhodlání podporovat úspěch zákazníků.
Posuďte stabilitu a životnost dodavatelského řetězce
Vývoj zdravotnických prostředků často trvá několik let, od prvotního konceptu přes schválení regulačními orgány až po komerční výrobu. Výrobní partnerství musí vydržet tuto prodlouženou časovou osu. Během hodnocení dodavatelů se zeptejte na provozní historii společnosti, přítomnost na trhu a finanční stabilitu. Ověřte, že dodavatel udržuje adekvátní kapacitu nejen pro váš aktuální odhadovaný objem, ale také pro rozumné projekce růstu, když vaše produkty získávají přijetí na trhu.
Často kladené otázky týkající se přesných balónkových katetrových hadiček
Q1: Jaký je hlavní rozdíl mezi lékařskou přesnou balónkovou katetrovou hadičkou a extrudovanou hadičkou používanou v nelékařských aplikacích?
Zásadní rozdíl spočívá v regulačních požadavcích a normách kvality upravujících výrobu. Lékařské hadičky musí splňovat přísné požadavky na biokompatibilitu, musí podléhat zdokumentovaným systémům sledovatelnosti a musí být vyráběny v rámci systémů řízení kvality schválených pro výrobu zdravotnických prostředků. Nelékařské extrudované hadičky mohou splňovat rozměrové specifikace, ale chybí jim validace biokompatibility a regulační dokumentace nezbytná pro klinické aplikace. Kromě toho výroba lékařských hadiček obvykle zahrnuje častější testování kvality, přísnější rozměrové tolerance a komplexní dokumentaci šarží na podporu regulačních podání a klinického použití.
Q2: Lze použít standardní prázdné hadičky balónkového katetru TPU přímo bez dalšího zpracování?
Přesná hadička balónkového katetru je prekurzorový materiál; není vhodný pro přímé klinické použití. Před použitím prochází hadička dalšími výrobními kroky včetně tvarování balónku (typicky prostřednictvím tepelného utěsnění a natlakování), integrace s vodícími dráty nebo jinými funkčními součástmi, nanášení povrchového nátěru, sterilizace a balení. Hotový produkt – kompletní sestava balónkového katétru – je to, co se nakonec dostane do kontaktu s biologickou tkání a plní klinickou funkci. Pokus o použití surového potrubí obchází tyto základní kroky zpracování a byl by funkčně nedostatečný a nevyhovující předpisům.
Otázka 3: Jak těsné mohou být rozměrové tolerance pro lékařské balónkové hadičky?
Moderní technologie přesného vytlačování může dosáhnout tolerancí vnitřního průměru plus minus 0,025 až 0,05 milimetrů pro menší trubky (vnitřní průměr 1 až 3 milimetry) a plus nebo mínus 0,05 až 0,10 milimetrů pro větší trubky. Tloušťku stěny lze regulovat na plus nebo mínus 0,01 až 0,02 milimetru. Tyto tolerance představují schopnosti předních výrobců; skromnější tolerance jsou typické pro univerzální dodavatele. Dosažitelná tolerance závisí na materiálových vlastnostech, požadovaném objemu výroby (prototypování vyžaduje jiné nástroje než hromadná výroba) a konkrétní velikosti vyráběné trubky. Užší tolerance vyžadují sofistikovanější nástroje a řízení procesu, což obvykle odůvodňuje mírně vyšší náklady na materiál.
Q4: Jaká je typická dodací lhůta pro vlastní lékařskou přesnou balónkovou hadičku katetru?
Dodací lhůty se liší v závislosti na složitosti specifikace a aktuální kapacitě dodavatele. Pro přímou specifikaci trubek se stávajícími lisovacími nástroji mohou být dodací lhůty 4 až 6 týdnů od zadání objednávky. Vlastní specifikace vyžadující vývoj nových nástrojů obvykle vyžadují 8 až 12 týdnů, protože dodavatel musí navrhnout, vyrobit a ověřit vytlačovací nástroj před zahájením výroby. Urychlené služby mohou být k dispozici za příplatek pro naléhavé požadavky. Množství vzorků mají obvykle kratší dodací lhůty (2 až 4 týdny), protože dodavatelé mohou upřednostnit tyto relativně malé série prostřednictvím stávajícího zařízení.
Otázka 5: Existují ISO nebo jiné regulační normy, které se specificky řídí hadičkami lékařských balónkových katetrů?
I když žádná norma konkrétně nedefinuje „hadičky lékařského balónkového katétru“ izolovaně, hadičky musí splňovat příslušné normy pro zdravotnické prostředky včetně ISO 10993 (Biokompatibilita zdravotnických prostředků) pro hodnocení bezpečnosti materiálu, ISO 13485 (Systémy řízení kvality lékařských zařízení) pro výrobní procesy a obecné požadavky nařízení FDA o systému kvality (QSR) ve Spojených státech. Kromě toho mohou platit příslušné normy specifické pro zařízení – například ISO 10555 řeší urologické katétry a související materiály. Každá aplikační oblast může mít jedinečné regulační cesty a normy, takže výrobci by měli ověřit specifické regulační požadavky pro jejich zamýšlené použití před dokončením specifikací hadic.
Q6: Jak mohu ověřit, že surovina balonkového katetru dodavatele splňuje mé specifikace?
Požádejte dodavatele, aby ke každé výrobní šarži poskytl komplexní protokoly o zkouškách. Ty by měly zahrnovat rozměrová měření (vnitřní průměr, vnější průměr, tloušťka stěny), výsledky zkoušky tlakem na roztržení, dokumentaci vizuální kontroly a certifikáty materiálu šarže. U kritických aplikací provádějte nezávislé testy třetích stran na vzorcích z každé výrobní šarže. Zaveďte kvalifikační proces na začátku svého partnerství, kde vyhodnotíte více vzorových šarží před schválením dodavatele pro výrobní zakázky. Tento proces – často nazývaný kvalifikace dodavatele – chrání konzistenci produktu a poskytuje jistotu, že následné výrobní šarže budou splňovat specifikace.
Q7: Jakou roli hraje povrchová úprava při výkonu balónkového katétru?
Vnitřní povrchová úprava přímo ovlivňuje klinický výkon zařízení. Hrubý nebo nepravidelný vnitřní povrch vytváří třecí body, které odolávají průchodu vodícího drátu, zvyšují požadovanou zaváděcí sílu a potenciálně poškozují povlaky vodícího drátu. Hladký vnitřní povrch – specifikovaný jako Ra (aritmetická střední drsnost) pod 0,2 mikrometru – usnadňuje posun zařízení a snižuje trauma vaskulárního systému. V některých případech výrobci aplikují další lubrikační povlaky, aby tuto vlastnost ještě zvýšili. Vnější povrchová úprava ovlivňuje estetický vzhled a estetický dojem při manipulaci, i když u bezkontaktních vnějších povrchů má minimální klinický význam.
Q8: Lze sterilizovat hadičky lékařského balónkového katétru a jaké sterilizační metody jsou kompatibilní?
Ano, přesné lékařské balónkové hadičky lze sterilizovat pomocí několika metod včetně sterilizace plynem ethylenoxidem (ETO), gama zářením a ozařováním elektronovým paprskem. Konkrétní metody kompatibilní s vaším hotovým katétrem závisí na použitých materiálech a potahech. Hadičky na bázi TPU obecně tolerují všechny tři standardní metody sterilizace bez výrazného zhoršení vlastností. Některé modifikace materiálu (jako jsou specifická barviva nebo povlaky) však mohou mít omezenou kompatibilitu s určitými sterilizačními technikami. Kompatibilita sterilizace musí být ověřena během vývoje produktu prostřednictvím vhodného testování a měla by být potvrzena u vašeho dodavatele hadiček, protože rozumí složení materiálu a může poskytnout vodítko pro výběr metody sterilizace.
Závěr: Informovaná rozhodnutí pro výběr materiálu balónkového katétru
Přesné lékařské balónkové katétrové hadičky představují specializovanou kategorii materiálů vyžadující hluboké technické znalosti, porozumění předpisům a přísné zajištění kvality. Rozdíl mezi hadičkou balónkového katétru a hotovými katétry, i když je nepatrný, má významné důsledky pro nákup, kontrolu kvality a dodržování předpisů. Termoplastický polyuretan nadále dominuje na tomto trhu díky své výjimečné kombinaci biokompatibility, mechanického výkonu a výrobní flexibility, ačkoli alternativní materiály slouží specifickým aplikacím.
Úspěšný výběr hadičky lékařského balónkového katétru vyžaduje vyhodnocení schopností dodavatele napříč různými dimenzemi: dokumentace biokompatibility, rozměrová přesnost, kvalita povrchu, konzistence materiálu a obchodní stabilita. Vyžádejte si podrobné technické specifikace, prohlédněte si dokumentaci kontroly kvality, vyhodnoťte kvalitu vzorků a stanovte jasné specifikace pro všechny kritické parametry, než se zavážete k výrobnímu množství. Investice do pečlivého výběru dodavatelů přináší dividendy díky zlepšené konzistenci produktu, snížení výrobních vad a lepší klinické výkonnosti vašich hotových zařízení.
Vzhledem k tomu, že intervenční lékařské postupy se stále posouvají ve složitosti a klinické požadavky se zintenzivňují, specifikace pro hadičky balónkového katetru se budou pravděpodobně nadále zpřísňovat. Výrobci, kteří investují do partnerství se schopnými dodavateli zaměřenými na kvalitu, jsou připraveni splnit tyto vznikající požadavky a udržet si konkurenční výhodu na stále náročnějším trhu. Váš výběr přesné lékařské balónkové katetrové hadičky dodavatel by měl odrážet váš závazek ke klinické dokonalosti a bezpečnosti pacientů. $
For more information, please call us at +86-18913710126 or email us at .
V oblasti intervenční kardiologie a periferních cévních výkonů má kvalita a přesnost zdrav...
Lékařská intervence ve složitých anatomických drahách vyžaduje přesnost, flexibilitu a spolehl...
Co je to tlaková prodlužovací trubice a proč je důležitá v klinické praxi A tlakov...
Polyimidové hadičky se staly nepostradatelnými v moderní konstrukci zdravotnických zařízen...
Porozumění ochranné trubici vodícího drátu FEP Minimálně invazivní lékařské postu...
A trubice lékařské peristaltické pumpy je specializovaný komponent pro přenos tekut...